随着环保法规的日益严格和公众对空气质量关注度的提升,工业废气治理已成为企业合规运营的重要环节。在众多废气处理技术中,除臭催化设备、机箱外壳加工配套废气处理设备以及UV光解废气处理设备凭借各自的技术优势,广泛应用于不同工业场景。本文将围绕这三类设备的技术原理、适用场景及选型要点展开系统介绍,为企业废气治理提供参考。
一、除臭催化设备:低温催化分解恶臭气体
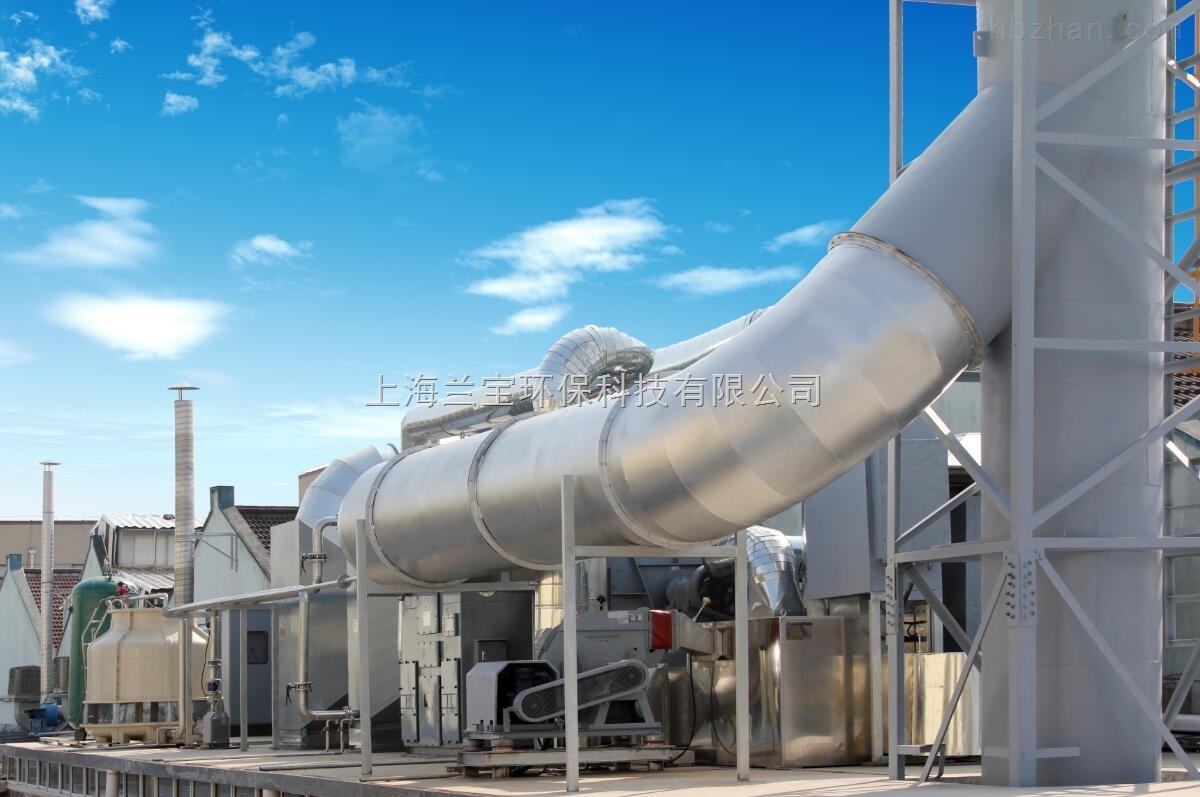
除臭催化设备的核心原理是催化氧化。设备内部填充贵金属或过渡金属氧化物催化剂,在较低温度(通常250–400℃)下,废气中的恶臭物质(如硫化氢、硫醇、氨气、VOCs等)与氧气发生催化氧化反应,最终转化为二氧化碳、水及少量无机盐,从而实现无害化排放。
该类设备的主要特点包括:
- 起燃温度低,能耗较直接燃烧法显著降低;
- 净化效率高,对多数恶臭物质去除率可达95%以上;
- 催化剂需定期更换或再生,运行维护有一定成本;
- 适用于风量中等、浓度中低、成分相对稳定的臭气治理场景,如污水处理厂、垃圾转运站、食品加工车间、饲料生产等。
选型时需重点关注废气成分是否会导致催化剂中毒(如含硫、含卤素物质需预处理),以及废气温度、湿度与含尘量是否满足催化剂运行条件。
二、机箱外壳加工废气处理设备:针对涂装与表面处理的定制方案
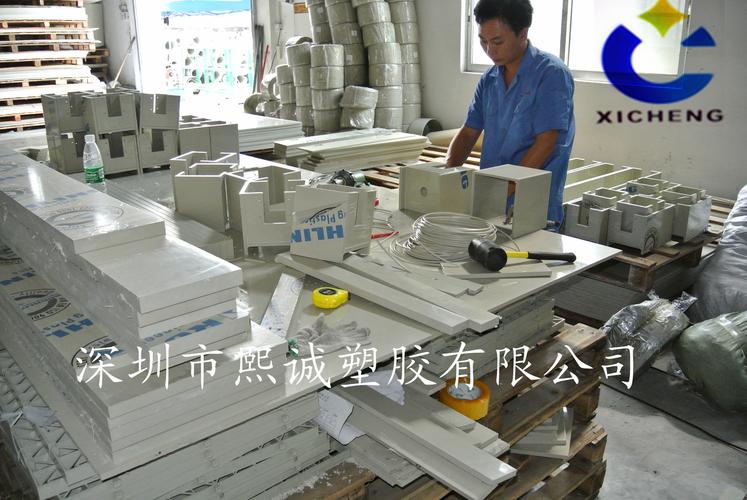
机箱外壳加工通常涉及打磨、喷涂、烘干、丝印等工序,产生的废气以漆雾、有机溶剂蒸气(苯系物、酯类、酮类)及粉尘为主。此类废气的特点是风量较大、成分复杂、含粘性漆雾,若直接进入后端处理设备易造成堵塞或催化剂失活。
因此,机箱外壳加工废气处理设备通常采用组合工艺:
- 预处理段:采用干式过滤或湿式喷淋去除漆雾与颗粒物,保护后续设备;
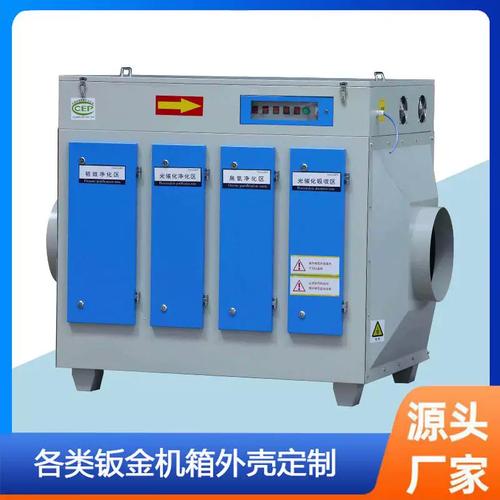
- 核心处理段:根据浓度与风量选择活性炭吸附浓缩+催化燃烧(CO)、蓄热燃烧(RTO)或UV光解+活性炭组合工艺;
- 风机与控制系统:变频调节,实现按需运行,降低能耗。
该类设备的设计要点在于:风量匹配、管道防爆设计、过滤材料更换周期管理,以及是否满足当地排放标准中对苯、甲苯、二甲苯及非甲烷总烃的限值要求。对于中小型机箱加工企业,一体化组合设备因占地小、安装便捷而更受欢迎。
三、UV光解废气处理设备:光解氧化与协同净化
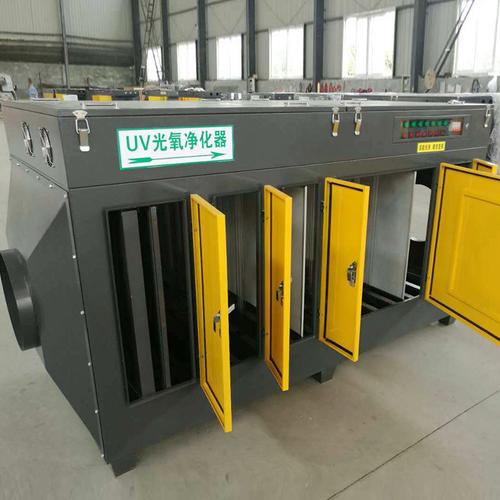
UV光解废气处理设备利用高能紫外线(通常为185nm与254nm双波段)照射废气。185nm紫外线在空气中产生臭氧,254nm紫外线直接断裂有机物分子键,二者协同作用下,恶臭气体与VOCs被氧化分解为低分子无害物质。
该技术的主要优势:
- 设备结构简单,占地面积小,投资成本相对较低;
- 运行阻力小,能耗低,操作维护简便;
- 对低浓度、大风量、恶臭异味明显的废气有较好去除效果;
- 可与其他工艺(如喷淋塔、活性炭吸附)组合使用,提升整体净化效率。
需要注意的局限性:
- 对高浓度、成分复杂的废气净化效率有限,易产生中间产物;
- 灯管寿命有限(一般8000–12000小时),需定期更换;
- 需控制废气湿度与粉尘,避免灯管结垢影响透光率;
- 产生的臭氧需妥善处置或与后端催化分解联用。
UV光解设备适用于喷涂、印刷、橡塑、医药、食品等行业的低浓度异味治理,尤其适合作为预处理或末端把关单元。
四、三类设备选型与组合建议
实际工程中,单一技术往往难以满足全部要求,合理组合是提升治理效果与经济性的关键:
- 高浓度、小风量废气:优先考虑催化燃烧或RTO;
- 低浓度、大风量恶臭废气:UV光解+活性炭吸附或生物滤池组合;
- 含漆雾的机箱外壳加工废气:预处理除漆雾+活性炭吸附浓缩+催化燃烧;
- 含硫恶臭气体:先深度脱硫再进行催化氧化,防止催化剂中毒。
选型时应综合评估废气风量、浓度、成分、温度、湿度、含尘量及当地排放标准,同时考虑设备投资、运行成本、维护便利性与安全防爆要求,必要时通过中试试验验证工艺可行性。
除臭催化设备、机箱外壳加工废气处理设备与UV光解废气处理设备各有技术定位与适用边界。企业应基于自身废气特征与合规要求,选择匹配的工艺路线,并在设计阶段重视预处理、风量匹配与安全措施。通过科学选型与规范运维,才能实现稳定达标排放与运行成本的平衡,推动绿色生产与可持续发展。